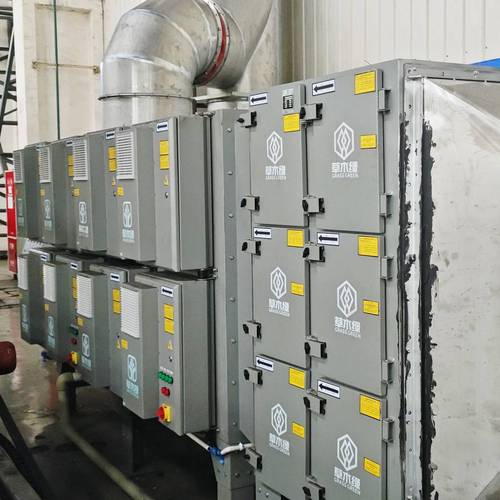
RCO催化燃烧净化设备 原理、优势与应用全解析
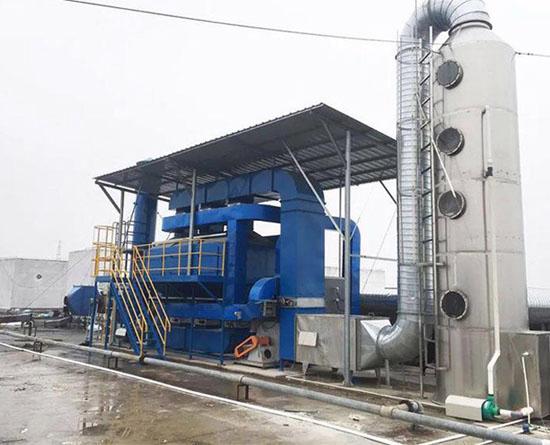
随着环保法规日趋严格,工业有机废气(VOCs)治理成为企业必须面对的课题。在众多治理技术中,RCO催化燃烧净化设备凭借其高效、节能、无二次污染等特点,逐渐成为市场主流。本文将带您深入了解RCO催化燃烧净化设备的工作原理、核心优势及典型应用。
一、什么是RCO催化燃烧净化设备?
RCO(Regenerative Catalytic Oxidation)即蓄热式催化燃烧,是一种将低温催化氧化与蓄热式热回收相结合的高效废气处理技术。其核心原理是:有机废气在催化剂作用下,于较低温度(通常250-400℃)发生无焰燃烧,分解为二氧化碳和水,同时释放热量。通过蓄热陶瓷体回收热量,大幅降低运行能耗。
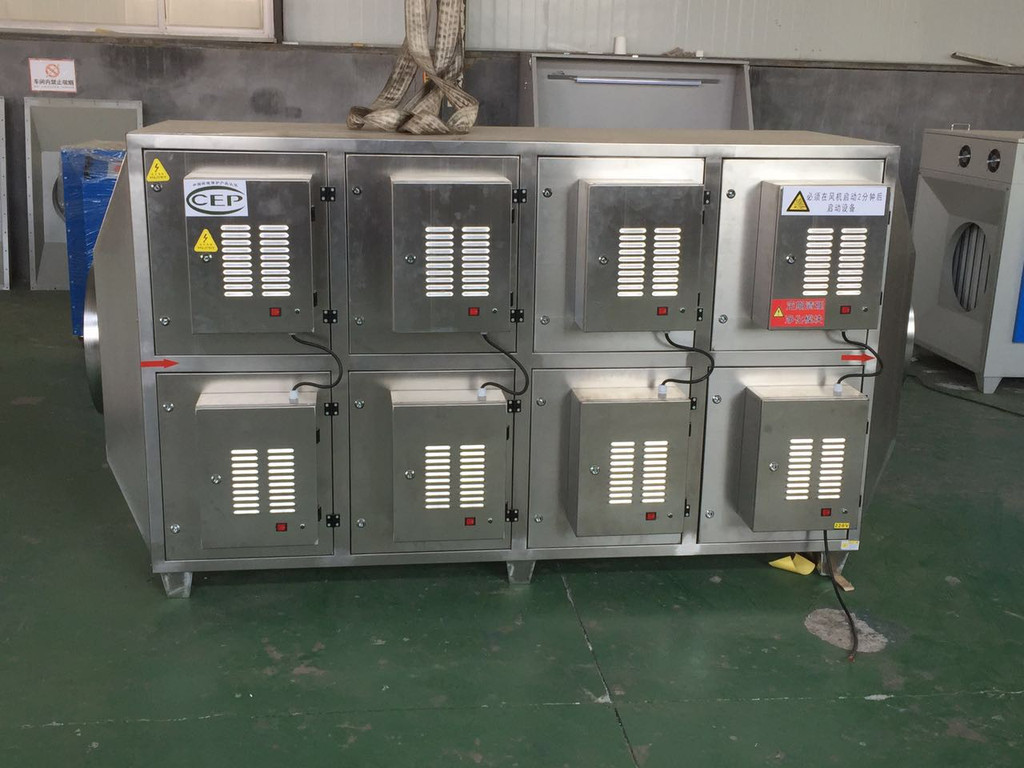
一套完整的RCO催化燃烧净化设备通常包括:预处理系统、蓄热室、催化反应室、燃烧器、换热器、控制系统等。
二、RCO设备的工作原理
1. 废气预处理
废气首先经过除尘、除湿、除油等预处理,去除颗粒物和催化剂毒物,保证后续催化剂的活性与寿命。
2. 蓄热换热
预处理后的废气进入蓄热室,吸收陶瓷蓄热体储存的热量,升温至催化反应所需的起燃温度。
3. 催化氧化
升温后的废气进入催化反应室,在催化剂(通常为贵金属Pt、Pd或金属氧化物)表面发生氧化反应,VOCs被分解为CO₂和H₂O,并放出热量。
4. 热量回收与排放
反应后的高温净化气进入另一蓄热室,将热量传递给蓄热体,自身降温后经烟囱达标排放。蓄热体则用于预热后续进入的废气,实现热量循环利用。
通过切换阀周期性改变气流方向,两个或多个蓄热室交替进行吸热与放热,热回收效率可达95%以上。
三、RCO催化燃烧净化设备的突出优势
- 净化效率高:对苯、甲苯、二甲苯、酯类、酮类等VOCs去除率通常可达99%以上,满足严苛排放标准。
- 能耗低:蓄热回收效率高,当废气浓度达到一定值(如1000-2000mg/m³)时,可实现自热运行,无需额外补充燃料。
- 无二次污染:低温催化氧化避免高温燃烧产生NOx,且不产生二噁英等有害物质。
- 安全性好:催化燃烧为无焰燃烧,且设有防爆、超温报警等多重安全措施。
- 操作维护简便:自动化程度高,PLC控制,可实现远程监控与故障诊断。
- 适应性强:可处理高浓度、小风量或低浓度、大风量的废气,尤其适合间歇性生产工况。
四、典型应用领域
RCO催化燃烧净化设备广泛应用于多个行业,包括:
- 涂装与印刷:汽车喷涂、家具喷漆、印刷油墨挥发产生的苯系物、酯类废气。
- 化工与制药:反应釜、离心机、干燥等工序排放的有机溶剂废气。
- 电子与半导体:清洗、光刻、封装等环节的有机废气。
- 包装与塑料:复合、熟化、注塑等产生的烃类、酮类废气。
- 食品与饲料:烘焙、膨化、发酵等产生的异味及VOCs。
五、选型与使用注意事项
选择RCO催化燃烧净化设备时,需综合考虑废气成分、浓度、风量、温度、湿度、含尘量等因素。以下几点尤为关键:
- 催化剂选择:根据废气性质选用贵金属或非贵金属催化剂,并注意防中毒(如硫、磷、卤素、重金属等)。
- 预处理要求:必须设置有效的预处理装置,避免催化剂堵塞或中毒。
- 安全设计:设置浓度爆炸下限(LEL)监测、泄爆装置、氮气吹扫等。
- 热能回用:如废气浓度偏高,可考虑余热回收用于烘干、供暖等,进一步节能。
六、
RCO催化燃烧净化设备以其高效、节能、环保的显著优点,成为工业VOCs治理的理想选择。随着催化剂技术和蓄热材料的不断进步,其运行成本和适用范围将进一步优化,助力企业实现绿色生产与可持续发展。如需选型或深入咨询,建议与专业环保设备厂家合作,确保设计合理、运行稳定、达标排放。